


Ein LSZH-Mantel, der auf der Spule makellos aussieht, kann bei der Zugprüfung beim Kabelhersteller dennoch durchfallen oder Oberflächenblasen entwickeln, die scheinbar durch keine Formanpassung behoben werden können. Die Ursache ist selten der Extruder. Es ist weiter vorgelagert, in der Compound-Formulierung und im Produktionsprozess, der Rohpulver in Pellets verwandelt.
Fazit zunächst: Brandverhalten, mechanische Eigenschaften und Verarbeitbarkeit eines LSZH-Compounds werden am Formulierungstisch und in der Compoundierlinie entschieden, nicht am Kabelextruder. Wenn Sie LSZH-Materialien auswählen oder erstellen, hilft Ihnen das Verständnis dieser Schritte, realistische Extrusionsfenster festzulegen, alte Inspektionsergebnisse zu interpretieren und zu beurteilen, ob ein Lieferant konsistente Chargen liefern kann.
LSZH steht für „Low Smoke, Zero Halogen“. Diese Verbindungen basieren auf Polyolefinen und sind frei von Chlor, Brom und anderen Halogenen. Wenn ein Kabel brennt, stoßen sie wenig Rauch und keine korrosiven Halogengase aus, was Menschen und Geräte in Tunneln, Gebäuden, Schiffen und Rechenzentren schützt. Diese Sicherheit geht mit einem Kompromiss einher: Die Formulierung reagiert empfindlicher auf die Verarbeitungsbedingungen als PVC, und kleine Schwankungen in der Qualität des Füllstoffs, der Feuchtigkeit oder der Mischung können die mechanische Leistung direkt beeinträchtigen.
Warum der Prozess genauso wichtig ist wie das Rezept
Ein Datenblatt sagt Ihnen, was ein LSZH-Compound liefern soll, es sagt Ihnen jedoch nicht, wie die Charge hergestellt wurde. Zwei Ladungen mit gleicher Dichte und gleichem Grenzsauerstoffindex können sich auf dem Extruder dennoch unterschiedlich verhalten, wenn eine Ladung mit schlechter Füllstoffdispersion vermischt wurde oder beim Verpacken Feuchtigkeit aufnahm. Das Rezept und der Prozess sind zwei Hälften eines Systems, und die endgültige Kabelleistung hängt von beiden ab.
Deshalb schauen erfahrene Kabelhersteller über den Sortennamen hinaus. Sie fragen nach der Art der Compoundierlinie, dem Temperaturprofil der Schmelze, dem Trocknungsverfahren und den Qualitätskontrolltests hinter jeder Charge. In den folgenden Abschnitten gehen wir durch die Hauptkomponenten einer LSZH-Rezeptur, die Produktionssequenz und die Prozessvariablen, die die Konsistenz von Charge zu Charge bestimmen.
Kernkomponenten einer LSZH-Formulierung
Basispolymersystem
Die meisten LSZH-Formulierungen beginnen mit Ethylenvinylacetat (EVA) mit einem Vinylacetatgehalt zwischen 15 und 28 Prozent, kombiniert mit Polyethylen niedrigerer Dichte oder linearem Polyethylen niedrigerer Dichte. EVA bietet Flexibilität und Polarität, wodurch die Matrix die für die Flammhemmung erforderlichen sehr hohen Füllstoffbeladungen aufnehmen kann. Manchmal werden Polyolefin-Elastomere hinzugefügt, um die Flexibilität bei niedrigen Temperaturen zu verbessern, was für kältebeständige Kabelqualitäten wichtig ist, die in Außen- oder Energiespeicheranwendungen verwendet werden.
Flammhemmende Füllstoffe
Das Brandverhalten einer LSZH-Verbindung hängt hauptsächlich von anorganischen Hydroxidfüllstoffen ab. Aluminiumtrihydroxid (ATH) zersetzt sich endotherm bei etwa 200–220 °C und setzt dabei Wasserdampf frei, der brennbare Gase verdünnt. Magnesiumdihydroxid (MDH) zersetzt sich oberhalb von 330 °C, wodurch es für höhertemperaturbeständige und vernetzte Qualitäten geeignet ist. Der Gesamtfüllstoffgehalt beträgt typischerweise 50–65 Gewichtsprozent, daher hat die Auswahl des Füllstoffs einen großen Einfluss auf die Verarbeitung und die Endeigenschaften.
| Eigentum | ATH (Aluminiumtrihydroxid) | MDH (Magnesiumdihydroxid) |
|---|---|---|
| Typischer Zersetzungsbereich | 200–220 °C | 330°C und mehr |
| Verarbeitungstemperaturgrenze | Unten; Hält die Schmelze unter etwa 220 °C | Höher; Ermöglicht Schmelzen über 220°C |
| Typische Verwendung | 90–105 °C thermoplastische Typen | 125-150°C und vernetzte Typen |
| Kosten | Verkauft | Höher |
Funktionelles Additiv
Haftvermittler, meist Silan oder maleinierte Polyolefine, verbinden die Füllstoffoberfläche mit der Polymermatrix und schützen die Bruchdehnung. Antioxidantien und Metalldesaktivatoren schützen das Material während der Hitzealterung. Schmierstoffe senken die Viskosität und verbessern die Oberflächenqualität während der Extrusion. Bei vernetzbaren LSZH-Typen wird stattdessen ein Silan-Vernetzungssystem oder ein strahlungssensibilisierendes Paket hinzugefügt.
Formulierungsdesign: Was die Kompromisse wirklich bedeuten
Eine Erhöhung des Füllstoffgehalts verbessert den Grenzsauerstoffindex und verringert die Rauchentwicklung, aber auch die Zugfestigkeit, Dehnung und Flexibilität. Dies ist der zentrale Kompromiss jeder LSZH-Formulierung. Eine gut konzipierte Sorte sorgt dafür, dass die Flammschutzleistung auf dem von der Norm geforderten Niveau bleibt und gleichzeitig genügend Dehnung für eine sichere Kabelinstallation und -flexibilität erhalten bleibt.
Die Temperaturbewertung ist die zweite wichtige Dimension. Eine 90°C-Sorte, eine 105°C-Sorte, eine 125°C-Sorte und eine 150°C-Sorte verwenden jeweils unterschiedliche Polymerverhältnisse, Füllstoffauswahlen und Antioxidationssysteme. Eine Mischung, die beispielsweise für 125 °C ausgelegt ist, verwendet MDH oder ein gemischtes Füllstoffsystem und ein Stabilisatorpaket für höhere Temperaturen. Die gleiche Anwendungslogik gilt für den Unterschied zwischen Isolations- und Mantelmischungen: Bei Isolationstypen liegt der Schwerpunkt auf Durchgangswiderstand und dielektrischer Festigkeit, bei Manteltypen auf Abriebfestigkeit, Ölbeständigkeit und bei mechanischer Beanspruchung.
Thermoplastisches LSZH ist der am weitesten verbreitete Typ, es ist lagerstabil und leicht zu recyceln. Ein typisches Produkt wie z Flammhemmende thermoplastische LSZH-Mantelmischung wird direkt auf herkömmlichen Einschneckenextrudern verarbeitet. Für Anwendungen, die eine hohe Temperaturbeständigkeit, Ölbeständigkeit und Beständigkeit gegen Verformung unter Hitze erfordern, werden vernetzte Versionen bevorzugt. Ein strahlenvernetzter LSZH-Isolierstoff Beispielsweise behält es seine Form und seine dielektrischen Eigenschaften bei, wenn es längere Zeit erhöhten Temperaturen ausgesetzt wird, weshalb vernetztes LSZH häufig in Automobil- und Baudrahtanwendungen eingesetzt wird.
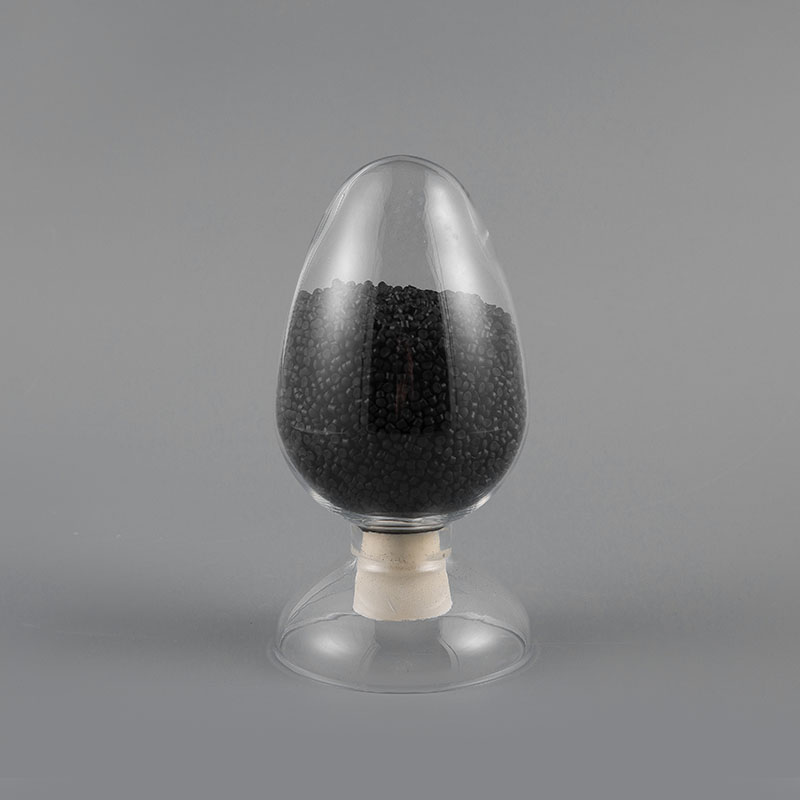 Großhandel ML-FJ1051 105℃ Bestrahlungsvernetzte flammhemmende LSZH-Isolierung Wir sind China Großhandel ML-FJ1051 105℃ Bestrahlung vernetztes LSZH flammhemmendes Isoliermaterial Lieferanten, Fabrik, Hangzhou Mei... Produkt anzeigen → Großhandel mit thermoplastischem LSZH-Flammschutzmantelmaterial ML-TH9001 Wir sind China Großhandel ML-TH9001 thermoplastisches LSZH flammhemmendes Mantelmaterial Lieferanten, Fabrik, Hangzhou Meilin Neue Materialien Te... Produkt anzeigen →
Der LSZH-Produktionsprozess Schritt für Schritt
Die Herstellung von LSZH-Compounds folgt dem gleichen allgemeinen Weg wie die meisten gefüllten Polyolefin-Compounds, aber die hohe Füllstoffbeladung und die Empfindlichkeit anorganischer Füllstoffe machen jeden Schritt kritisch.
Rohstoffinspektion und -trocknung
Eingehende Füllstoffe werden auf Partikelgrößenverteilung, Reinheit und Feuchtigkeitsgehalt überprüft. ATH-Partikel von 1–2 Mikrometern verteilen sich gleichmäßiger und erzeugen bessere mechanische Eigenschaften als größere Sorten. Da ATH Feuchtigkeit aus der Luft aufnimmt, müssen Silos und Verpackungen geschützt werden und vor dem Mischen ist häufig eine Trocknung erforderlich.
Vormischen und Koppeln
Polymere, Füllstoffe und Additive werden abgewogen und in einem Hochgeschwindigkeitsmischer vermischt. In dieser Phase werden üblicherweise Haftvermittler hinzugefügt, die die Oberfläche des Füllstoffs mit einer dünnen Silan- oder Maleatschicht überziehen. Mischzeit und Austrittstemperatur beeinflussen die gleichmäßige Verteilung des Haftvermittlers, und eine schlechte Vormischung kann zu agglomerierten Füllstoffpartikeln führen, die im endgültigen Pellet verbleiben.
Compoundieren und Pelletieren
Die Vormischung wird in einem gleichläufigen Doppelschneckenextruder geschmolzen und homogenisiert, anschließend abgekühlt und in Pellets geschnitten. Die Schmelztemperatur muss über dem Plastifizierungspunkt des Polymers, aber deutlich unter der Zersetzungstemperatur des Füllstoffs bleiben; Bei ATH-basierten Systemen beginnt eine Schmelzetemperatur über etwa 220 °C, Mikrohohlräume und Oberflächenrauheiten zu erzeugen, die sich später in einer schlechten Dehnung bemerkbar machen. Die Beziehung zwischen Compoundierungsparametern und dem endgültigen Kabel wird in unserem Artikel darüber, wie sich die Füllstoffdispersion auf die Integrität von extrudiertem LSZH auswirkt, ausführlicher untersucht.
Nach dem Pelletieren werden die Pellets sofort getrocknet und verpackt. In Pellets absorbierte Feuchtigkeit führt bei der Kabelextrusion zu Blasen und Hohlräumen, insbesondere bei Isolationsanwendungen, bei denen die Wand dünn ist und die dielektrischen Anforderungen stark sind.
Anklageverfolgung
Jede Charge ist mit Qualität, Produktionsdatum und Chargennummer gekennzeichnet, sodass die Ergebnisse des Qualitätskontrolllabors auf bestimmte Rohstoffchargen und Prozessbedingungen zurückgeführt werden können. Diese Rückverfolgbarkeit ist unerlässlich, wenn ein Kunde eine Eigenschaftsabweichung meldet, die untersucht werden muss.
Kritische Prozessvariablen auf der Compoundierlinie
Vier Variablen verdienen besondere Aufmerksamkeit, da sie die meisten LSZH-Qualitätsprobleme erklären.
- Schmelztemperatur. Wenn Sie innerhalb des Verarbeitungsfensters bleiben, normalerweise 150–200 °C für ATH-gefüllte EVA-Systeme, bleiben sowohl die mechanischen Eigenschaften als auch die Oberflächenqualität erhalten. Durch Überhitzung zersetzt sich der Füllstoff und es entsteht Wasserdampf in der Schmelze.
- Scher- und Schraubendesign. Hohe Scherkräfte tragen zur Dispergierung von Füllstoffen bei, erhöhen aber auch die Schmelztemperatur. Schneckenelemente und Geschwindigkeit müssen auf die Rezeptur abgestimmt sein; Zu aggressiven Mischungen kann das Polymer zersetzen.
- Feuchtigkeitskontrolle. Sowohl rohe Füllstoffe als auch fertige Pellets nehmen leicht Feuchtigkeit auf. Lagerbedingungen, Trocknungstemperatur und Verpackung wirken sich alle auf das Endprodukt aus.
- Vernetzungsaktivierung. Silanvernetzbare LSZH-Compounds dürfen beim Compoundieren nicht vorzeitig vernetzen. Temperatur und Zeitpunkt der Silanzugabe werden so gesteuert, dass die Vernetzung erst in der Extrusionslinie des Kabelherstellers beginnt.
Auch Kabelhersteller sehen die Auswirkungen dieser Variablen auf ihre eigenen Leitungen. Das gleiche Compound kann sich in einem Einschneckenextruder mit Barriereschnecke anders verhalten als mit einer Schnecke mit niedrigerer Kompression. Praktische Erfahrungen mit Temperaturprofilen und Schneckengeschwindigkeiten sind in unserem Überblick über häufige LSZH-Extrusionsherausforderungen bei Kommunikationskabeln dokumentiert.
Qualitätskontrolle: Testenen Sie, die Anzahl
Renommierte LSZH-Hersteller testen jede Charge vor der Freigabe auf definierte Eigenschaften. Die folgende Tabelle listet die Tests auf, die Kabelhersteller auf ein typisches Datenblatt erwarten sollten, und was jeder Test preisgibt.
| Test | Wurde überprüft | Typisches Ziel (Anleitung) |
|---|---|---|
| Zugfestigkeit | Mechanische Integrität der Ummantelung oder Isolierung | Min. 9 MPa vor und nach der Änderung |
| Bruchdehnung | Flexibilität und Beständigkeit gegen Rissbildung während der Installation | Min. 125-150 %, je nach Sorte |
| Begrenzender Sauerstoffindex | Relative Flammhemmung der Verbindung | 28-32 % oder mehr, je nach Hinweis |
| Dichte | Konsistenz der Füllstoffbeladung zwischen den Ladungen | Innerhalb enger Spezifikationsgrenzen |
| Hitzealterung | Behaltene Eigenschaften auch nach längerer thermischer Einwirkung | Geringe Veränderung nach 7–10 Tagen bei Nenntemperatur |
Feuertechnische Prüfungen sind ebenso wichtig wie mechanische. Der begrenzende Sauerstoffindex ist das grundlegende Screening-Instrument, beschreibt jedoch nicht das Verhalten eines brennenden Kabels in einem echten Brand. Rauchdichte, Rauchtoxizität und Korrosivität der Verbrennungsgase bestimmen, ob ein Kabel in einem Tunnel, einem Krankenhaus oder einem Rechenzentrum verwendet werden kann. Wie man die Rauchtoxizität und Korrosivität von LSZH-Verbindungen quantifiziert, haben wir in einem separaten Leitfaden beschrieben.
Für Kabelhersteller, die auf bestimmte Märkte abzielen, muss die Mischung auch der entsprechenden Norm entsprechen. Anwendungen für Bauleitungen erfordern zunehmend eine Brandverhaltensklassifizierung wie B1, B2 oder C. A Flammhemmende LSZH-Mantelmischung der Güteklasse B1 Wird anhand einer solchen Klassifizierung formuliert und getestet, sodass die Mischungsqualität und das Kabeldesign von Anfang an aufeinander abgestimmt sein müssen.
Großhandel ML-H9001B1 Thermoplastisches LSZH flammhemmendes Mantelmaterial der Güteklasse B1 Wir sind China Großhandel ML-H9001B1 thermoplastisches LSZH flammhemmendes Mantelmaterial der Güteklasse B1 Lieferanten, Fabrik, Hangzhou Meilin Neue Ma... Produkt anzeigen → Was dies für die Beschaffung von Verbindungen bedeutet
Wenn Sie einen LSZH-Lieferanten bewerten, fragen Sie nach mehr als nur dem Datenblatt. Fragen Sie nach Rohstoffkontrolle, Konfiguration der Compoundierlinie, Verweilzeit bei hoher Temperatur, Feuchtigkeitshandhabung und Ladungskonsistenz. Ein Lieferant, der diese Variablen in seinen Produktionsprozess integriert hat, ist weitaus wahrscheinlicher, dass er ein Compound liefert, das auf Ihrer Linie reibungslos läuft und die Kabeltyptests beim ersten Versuch besteht.
Meilin betreibt beispielsweise 31 automatisierte Produktionslinien in drei Werken und unterhält eigene Labortestgeräte, die genau die Art von Infrastruktur darstellen, die zur Kontrolle von Füllstoffqualität, Feuchtigkeit und Ladungskonsistenz benötigt wird. Dreißig Jahre Erfahrung mit Kabelmaterialien spiegeln sich auch in der Breite des Sortenportfolios breiter: thermoplastisches und vernetztes LSZH, B1/B2/C-Klassen, Temperaturbereiche von 90 °C bis 150 °C sowie spezielle Isolierungs-, Mantel- und Innenmantelvarianten.
Die gleiche Logik gilt umgekehrt: Wenn Ihr Kabel einen Brandtest oder einen Hitzealterungstest nicht bestanden hat, kann die Ursache oft auf die Formulierung und den Prozess zurückgeführt werden, nicht auf die Extrudereinstellungen. Wenn die Formulierung und der Produktionsprozess kontrolliert werden, ist die Verbindung stabil, die Extrusionsleistung vorhersehbar und das fertige Kabel funktioniert wie geplant.


